數字工廠中的生產管理系統及其集成路徑——以工業自動控制系統裝置制造為例
隨著工業4.0和智能制造的深入推進,數字工廠已成為制造業轉型升級的核心方向。尤其對于工業自動控制系統裝置制造這類技術密集、工藝復雜、定制化程度高的行業,構建高效協同的生產管理系統體系并實現系統間無縫集成,是提升生產效率、保障產品質量、縮短交付周期的關鍵。本文系統梳理數字工廠中常用的生產管理系統,探討其集成方式,并結合工業自動控制系統裝置制造的特點給出落地建議。
一、數字工廠中的核心生產管理系統
數字工廠的生產管理系統通常是一個多層級的生態系統,涵蓋從設備控制到經營決策的各個層面。主要系統包括:
1. 制造執行系統(MES)
MES是數字工廠的“中樞神經”,負責車間層面的生產調度、工序管理、質量追溯、物料跟蹤、設備狀態監控和績效分析。在工業自動控制系統裝置制造中,MES需要管理多品種、小批量的生產訂單,協調SMT貼片、插件、組裝、調試、老化測試等環節,并記錄每個產品的完整生產履歷。
2. 企業資源計劃系統(ERP)
ERP負責企業級的資源規劃,涵蓋銷售、采購、庫存、財務、成本核算和主生產計劃。在自動控制系統裝置制造中,ERP需管理數以萬計的電子元器件、結構件和輔料,并支持按訂單設計(ETO)或按訂單配置(CTO)模式下的物料清單(BOM)和工藝路線管理。
3. 高級計劃與排程系統(APS)
APS利用先進的算法和約束理論,在有限產能下優化生產排程。對于自動控制系統裝置制造,APS需考慮設備能力、模具/夾具可用性、人員技能、物料齊套性以及測試設備的沖突,生成精確到分鐘級的工序級計劃,并動態響應插單、設備故障等異常。
4. 產品生命周期管理系統(PLM)
PLM管理產品從概念設計、詳細設計、工藝規劃到退市的全生命周期數據,包括CAD模型、電氣原理圖、BOM、工藝文件和變更記錄。在工業自動控制系統裝置制造中,PLM確保設計版本與制造版本的一致,并支持工程變更(ECO)的高效執行。
5. 倉儲管理系統(WMS)
WMS管理原材料、半成品和成品的入庫、上架、揀選、配送和盤點。針對自動控制系統裝置制造中大量小尺寸、高價值、靜電敏感的元器件,WMS需支持條碼/RFID識別、防靜電管理和先進先出(FIFO)策略,并與SMT料站表聯動。
6. 質量管理系統(QMS)
QMS覆蓋進料檢驗(IQC)、過程檢驗(IPQC)、成品檢驗(OQC)和可靠性測試,支持統計過程控制(SPC)、失效模式與影響分析(FMEA)和糾正預防措施(CAPA)。在自動控制系統裝置制造中,QMS尤其關注焊點質量、電氣性能測試數據和老化數據的采集與分析。
7. 設備管理系統(EAM)
EAM管理生產設備、測試儀器和工裝的臺賬、維護計劃、點檢記錄和維修工單。自動控制系統裝置制造依賴貼片機、回流焊、AOI、ICT、功能測試臺等昂貴設備,EAM通過預防性維護和OEE分析保障設備綜合效率。
8. 數據采集與監視控制系統(SCADA)
SCADA實時采集設備運行參數、工藝數據和報警信息,為MES和APS提供準確的現場數據。在自動控制系統裝置制造中,SCADA可連接貼片機、印刷機、回流焊、測試設備等,實現設備互聯與數據透明。
9. 能源管理系統(EMS)
EMS監控水、電、氣等能源消耗,幫助工廠降低單位產品能耗,支持綠色制造。對于有潔凈室、老化房等高耗能區域的自動控制系統裝置制造工廠,EMS尤為重要。
二、系統集成的關鍵方式
上述系統若孤立運行,將形成信息孤島,無法發揮數字工廠的整體效益。系統集成需從數據、業務和界面三個層面推進,常見方式包括:
1. 基于SOA/微服務的集成
采用面向服務的架構(SOA)或微服務,將各系統的功能封裝為標準化服務(如RESTful API),通過企業服務總線(ESB)或API網關進行通信。例如,MES調用ERP的訂單服務和WMS的物料服務,APS調用MES的生產進度服務。
2. 基于統一數據模型的集成
建立統一的數據字典和主數據管理(MDM)平臺,確保物料、BOM、工藝路線、設備、人員等核心數據在ERP、PLM、MES、WMS中一致。ISA-95標準是常用的參考框架,定義了企業層與車間層之間的數據交換模型。
3. 基于消息中間件的異步集成
采用Kafka、MQTT、RabbitMQ等消息中間件,實現高并發、低耦合的數據傳輸。例如,SCADA通過MQTT將設備狀態實時發布到消息總線,MES和EAM訂閱所需主題,避免系統間直接依賴。
4. 基于數據庫中間表/視圖的集成
在傳統系統中,通過共享數據庫或中間表進行數據交換,適合實時性要求不高的批量同步。例如,ERP將日生產計劃寫入中間表,MES定時讀取并回寫完工數據。
5. 基于工業物聯網平臺的集成
利用工業物聯網平臺(如西門子MindSphere、PTC ThingWorx、樹根互聯根云等)連接底層設備和上層應用,提供數據采集、邊緣計算、協議轉換和API管理能力。平臺可作為系統集成的中樞,簡化異構系統對接。
6. 典型集成場景
- ERP與MES集成:ERP向MES下發生產訂單和物料信息,MES向ERP反饋完工數量和工時。
- PLM與ERP/MES集成:PLM將EBOM轉換為MBOM,并同步工藝路線到MES;工程變更通過工作流觸發ERP和MES更新。
- APS與MES/ERP集成:APS從ERP獲取訂單,從MES獲取產能和進度,生成排程結果下發給MES執行。
- WMS與MES/ERP集成:WMS根據MES的物料需求進行齊套配送,并向ERP更新庫存。
- SCADA與MES/QMS集成:SCADA實時采集測試數據,傳遞給QMS進行SPC分析,并將設備狀態傳給MES更新工序進度。
三、工業自動控制系統裝置制造中的集成實踐
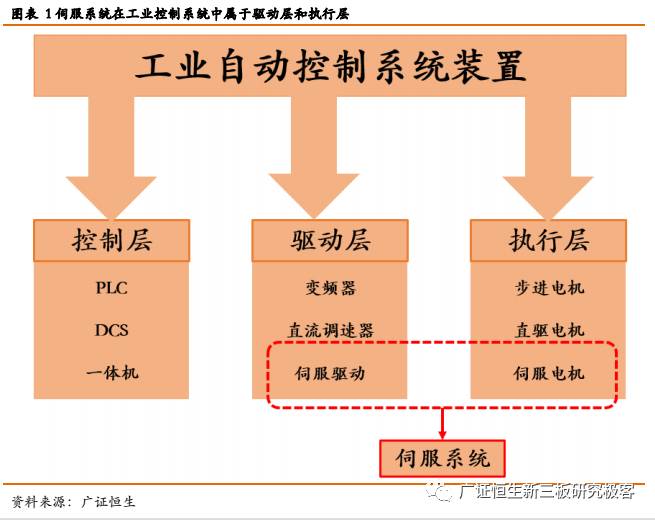
工業自動控制系統裝置通常包括PLC、DCS、變頻器、伺服驅動器、傳感器、儀器儀表等產品的制造,其生產特點為:
- 多品種、小批量、定制化:不同客戶的配置差異大,BOM和工藝路線動態變化。
- 電子與機械混合工藝:涉及SMT、插件、組裝、 wiring、調試、老化、標定等。
- 嚴格的質量與追溯要求:產品用于工業現場,需滿足功能安全、EMC、環境適應性等標準。
- 測試數據量大:每臺裝置需進行ICT、FCT、老化、校準等測試,產生大量數據。
針對這些特點,集成方案應重點關注:
- 以MES為核心的制造協同:MES與APS緊耦合,實現動態排程;與WMS聯動,確保物料齊套;與QMS融合,實現全流程質量追溯。
- 以PLM為源的工程數據貫通:PLM管理設計BOM和工藝,通過集成自動生成制造BOM和作業指導書,減少人工錄入錯誤。
- 以SCADA/IIoT為底的設備互聯:采集貼片機、測試臺、老化房的數據,實時監控設備利用率(OEE)和測試通過率。
- 以數據中臺為支撐的分析決策:匯聚各系統數據,構建生產駕駛艙,利用大數據分析優化排程、預測質量風險和設備故障。
某工業自動控制系統裝置制造企業的實踐案例:該企業部署了ERP、PLM、MES、APS、WMS、QMS和SCADA,通過ESB和消息隊列集成。ERP接收銷售訂單后,PLM生成配置BOM和工藝,APS依據設備產能和物料庫存進行排程,MES執行生產并實時采集測試數據,QMS自動判定并觸發返修流程,WMS通過AGV配送物料至線邊。集成后,生產周期縮短25%,產品不良率降低18%,設備利用率提升12%。
四、集成實施的挑戰與建議
系統集成面臨接口標準不統一、數據質量差、組織壁壘等挑戰。建議:
- 頂層設計先行:制定清晰的IT/OT融合架構和集成規范,參考ISA-95、OPC UA等標準。
- 主數據治理:建立MDM團隊,確保物料、BOM、設備等主數據唯一、準確。
- 分步實施:優先打通ERP-MES-APS-WMS核心鏈路,再擴展至PLM、QMS和SCADA。
- 選擇合適平臺:采用支持低代碼集成和API管理的工業互聯網平臺,降低集成復雜度。
- 重視網絡安全:在IT與OT網絡之間部署隔離和防護措施,保障生產安全。
##
數字工廠中的生產管理系統是一個有機整體,MES、ERP、APS、PLM、WMS、QMS、EAM、SCADA、EMS等各司其職又緊密協作。對于工業自動控制系統裝置制造,通過基于標準、數據驅動、平臺化的集成策略,能夠實現從設計、計劃、生產到交付的全流程數字化,最終贏得質量、成本和交付的競爭優勢。隨著AI和數字孿生技術的成熟,系統集成將向更智能、更自治的方向演進,為制造業創造更大價值。
如若轉載,請注明出處:http://m.gpxvwli.cn/product/45.html
更新時間:2026-09-21 14:23:52